8毫米钨钢刀巧加工45号钢 工量刀具的完美搭配与实战技巧
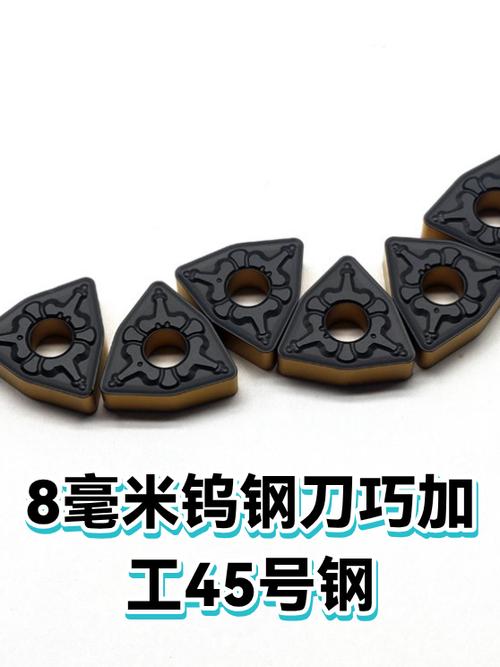
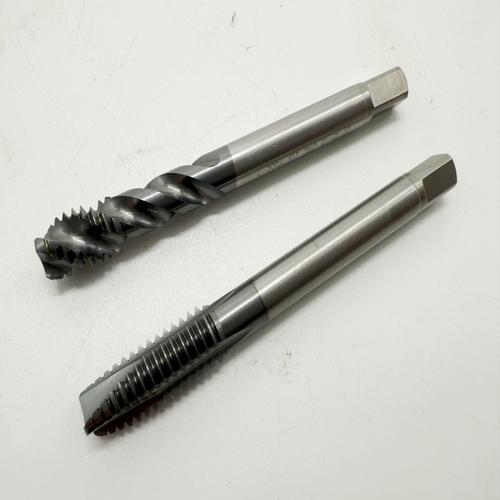
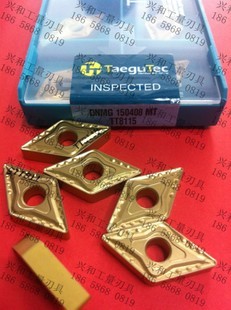
在机械加工领域,45号钢因其优良的机械性能而被广泛应用,但同时也因其较高的硬度给切削加工带来一定挑战。而8毫米钨钢刀(硬质合金刀具)凭借其高硬度、耐磨性和热稳定性,成为加工45号钢的理想选择。本文将分享如何巧妙运用8毫米钨钢刀加工45号钢,并探讨工量刀具的配合技巧。
一、为什么选择8毫米钨钢刀加工45号钢?
45号钢是优质碳素结构钢,含碳量0.45%左右,经调质处理后具有较好的综合力学性能,硬度一般在HRC20-30之间。钨钢(硬质合金)刀具的硬度可达HRA90以上,红硬性可达800-1000℃,因此能够轻松切削45号钢,且刀具寿命长。8毫米的直径适中,既保证了一定的刚性,又适用于中小型零件、模具、轴类等加工场景。
二、刀具几何参数与刃磨技巧
- 刀具角度选择:加工45号钢时,8毫米钨钢刀建议采用较小的前角(5°-10°)和较大的后角(8°-12°),以增强刃口强度。主偏角45°-60°,副偏角10°-15°,刀尖圆弧半径0.4-0.8毫米,可兼顾效率和表面质量。
- 刃磨要点:使用金刚石砂轮刃磨,避免过热产生显微裂纹。刃口需锋利,但不得有崩刃。对于精加工,可适当增大前角至15°,减小切削力;粗加工则取小前角,提高抗冲击性。
- 涂层应用:若条件允许,选择TiAlN或TiCN涂层的8毫米钨钢刀,可进一步提高耐磨性,切削速度可提升20%-30%。
三、切削参数优化
- 粗加工:转速800-1200 r/min,进给量0.1-0.15 mm/r,切削深度0.5-1.0 mm。
- 精加工:转速1500-2000 r/min,进给量0.05-0.08 mm/r,切削深度0.1-0.3 mm。
- 冷却方式:推荐使用乳化液或极压切削油,充分冷却以减少刀具磨损和工件热变形。若为高速切削,可采用高压内冷。
四、工量刀具的配合使用
“工欲善其事,必先利其器”,工量刀具的精准配合是保证加工质量的关键:
- 刀具装夹:使用高精度弹簧夹头或液压刀柄,确保8毫米钨钢刀径向跳动小于0.01毫米,否则会加剧刀具磨损和孔径超差。
- 量具选择:加工过程中,使用游标卡尺、千分尺检测尺寸,对于高精度零件,可选用内径百分表或三坐标测量机。注意量具需定期校准,避免测量误差。
- 对刀技巧:使用Z轴设定器或激光对刀仪,精确设定刀具长度补偿。试切法对刀时,可先试切0.05毫米,测量后修正。
- 刀具磨损监控:定期用放大镜观察刃口,当后刀面磨损VB值超过0.15毫米时,应及时更换或重磨。可配合工具显微镜进行精确测量。
五、常见问题与解决方案
- 刀具崩刃:可能是进给过大或刀具悬伸过长。应减小进给,缩短刀柄悬伸,并检查机床刚性。
- 工件表面粗糙:检查刀具是否磨损、转速是否过低、冷却是否充分。可提高转速,采用修光刃。
- 孔径扩大:刀具跳动大或刀具直径不准确。需重新装夹,测量刀具实际直径并补偿。
- 切屑颜色异常:若切屑呈蓝色或黑色,说明切削温度过高,应降低转速或增加冷却。
六、实战案例:8毫米钨钢刀加工45号钢轴套
某厂加工一批45号钢轴套,内孔直径8H7,表面粗糙度Ra1.6。采用8毫米钨钢立铣刀进行螺旋插补铣削。参数:转速1800 r/min,进给0.06 mm/r,切深0.2 mm,使用乳化液冷却。粗加工后留0.2毫米余量,精加工采用同一刀具,转速2200 r/min,进给0.04 mm/r,最终孔径公差控制在0.01毫米内,粗糙度达Ra1.2,刀具寿命加工80件后仍能继续使用。
###
8毫米钨钢刀加工45号钢,关键在于合理选择刀具几何参数、优化切削参数,并配合精密的工量具进行过程控制。掌握这些技巧,不仅能提高加工效率,还能延长刀具寿命,保证产品质量。希望本文的分享能为您的加工实践提供参考。
如若转载,请注明出处:http://www.jfpfk.com/product/53.html
更新时间:2026-10-21 06:55:14